
 点击图片查看原图


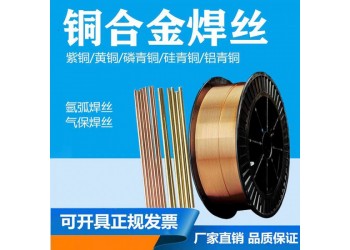
产品牌号:S201【丝201】GB:SCu1898AWS:ERCu产品名称:S201特制紫铜焊丝
说明: S201是含有锡、 硅、 锰、 磷等微量元素的脱氧铜焊丝, 硅、锰、 磷主要是作为脱氧剂加入, 而锡加入则改善了熔融铜的流动性。 焊接紫铜时具有焊接工艺性能优良, 焊缝成型良好, 机械性能高等优点。
用途: 适用于紫铜的氩弧焊、 气焊及等离子弧焊。 如钢坯连铸结晶器、 炼钢厂电极夹具、 导电辊、 导电板、 加热原件、 铜容器和铜雕塑等。
焊丝化学成分(%)
| Cu | Sn | Si | Mn | P | Pb | Al |
| ≥98.0 | ≤1.0 | ≤0.5 | ≤0.5 | ≤0.15 | ≤0.02 | ≤0.01 |
物理特性(近似值)
|
比重 kg/dm3 |
熔化温度 ?C |
热导率 w/m·k |
线膨胀系数 10-6/K (20-300?C) |
电导率 %IACS |
| 8.9 | 1020-1050 | 120-145 | 18.1 | 26-34 |
熔敷金属机械性能(参考值)
|
抗拉强度 MPa |
延伸率 % |
布氏硬度 HB |
冲击韧性 J |
| 220 | 30 | 60 | 75 |
注意事项:
1. 对于钨极氩弧焊(TIG焊) , 焊前必须预热, 厚度小于3毫米时, 预热温度为150-300?C, 板厚大于3毫米时, 预热温度300-550?C。
2. 对较厚母材的焊接, 应优先考虑熔化极氩弧焊(MIG焊) 。 当板厚小于6毫米时, 通常不需要预热。 当板厚大于6毫米时, 要求在200-500?C范围内预热。
注: 在S201焊丝外涂有焊剂的药皮焊丝牌号为S201F。
http://www.qsjx.com.cn/goods/show-81836.html
JQ·MG630不锈钢焊丝ER630气保焊丝
http://www.qsjx.com.cn/goods/show-81846.html
JQ·MG308不锈钢焊丝ER308气保焊丝
http://www.qsjx.com.cn/goods/show-81701.html
S211硅青铜焊丝SCu6560铜焊丝
http://www.qsjx.com.cn/goods/show-74874.html
S212磷青铜焊丝SCu5180铜焊丝
http://www.qsjx.com.cn/goods/show-74919.html
S213磷青铜焊丝SCu5210铜焊丝
http://www.qsjx.com.cn/goods/show-74923.html
S201紫铜焊丝SCu1898铜焊丝由清河县点固焊接材料有限公司提供,该企业负责S201紫铜焊丝SCu1898铜焊丝的真实性、准确性和合法性。本站对此不承担任何保证责任。