
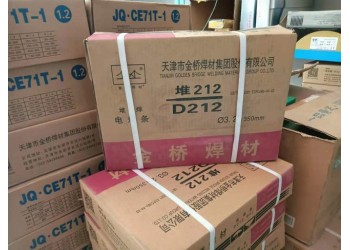
 点击图片查看原图


D687耐磨电焊条
GB/T 984 EDZCr-D-15
熔敷金属化学成分(%)
堆焊金属硬度
参考电流
试验项目
C
Mn
Si
Cr
B
其他元素总量
GB/T标准
3.00~4.00
1.50~3.50
≤3.00
22.00~32.00
0.50~2.50
≤6.00
例值
3.75
2.30
2.35
29.00
1.20
——
试验项目
HRC(4层以上)
GB/T标准
≥58
焊条规格(mm)
Φ3.2
Φ4.0
Φ5.0
焊接电流(A)
90~130
120~170
160~210
2.堆焊件预热温度:
400~600℃,
并将工件上的铁锈、油污、氧化物等清除干净。
3.每次堆焊的长度以不超过50~70mm为宜。
4.焊后工件应在600~700℃回火1h后再缓冷,或将工件立即放入干燥和预热的砂箱中或放草灰中缓冷。
http://www.qsjx.com.cn/goods/show-81836.html
JQ·MG630不锈钢焊丝ER630气保焊丝
http://www.qsjx.com.cn/goods/show-81846.html
JQ·MG308不锈钢焊丝ER308气保焊丝
http://www.qsjx.com.cn/goods/show-81701.html
S201紫铜焊丝SCu1898铜焊丝
http://www.qsjx.com.cn/goods/show-74873.html
S211硅青铜焊丝SCu6560铜焊丝
http://www.qsjx.com.cn/goods/show-74874.html
S212磷青铜焊丝SCu5180铜焊丝
http://www.qsjx.com.cn/goods/show-74919.html
D687耐磨焊条EDZCr-D-15铸铁堆焊焊条由清河县点固焊接材料有限公司提供,该企业负责D687耐磨焊条EDZCr-D-15铸铁堆焊焊条的真实性、准确性和合法性。本站对此不承担任何保证责任。