

 点击图片查看原图


A107不锈钢焊条
GB/T 983 E308-15 AWS A5.4 E308-15 ISO 3581-A-E(19 9) B 4 2 ISO 3581-B-ES 308-15
熔敷金属化学成分(%)
熔敷金属力学性能
焊接位置
参考电流
焊条规格(mm)
Φ2.5
Φ3.2
Φ4.0
Φ5.0
焊接电流(A)
平焊、横焊
50~90
80~120
100~150
140~180
立焊、仰焊
60~80
90~110
110~140
—
试验项目
C
Mn
Si
P
S
Cr
Ni
Mo
Cu
GB/T标准
≤0.08
0.50~2.50
≤1.00
≤0.040
≤0.030
18.0~21.0
9.0~11.0
≤0.75
≤0.75
例值
0.056
1.90
0.24
0.021
0.006
20.00
9.50
0.068
0.011
试验项目
Rm(MPa)
A(%)
GB/T标准
≥550
≥30
例值
600
43

2.焊接时尽量采用小电流及短弧焊,摆动幅度不宜过大。
http://www.qsjx.com.cn/goods/show-81836.html
JQ·MG630不锈钢焊丝ER630气保焊丝
http://www.qsjx.com.cn/goods/show-81846.html
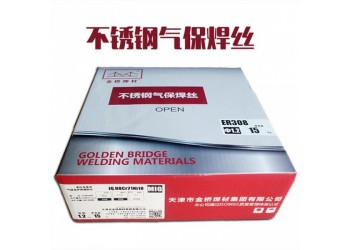
JQ·MG308不锈钢焊丝ER308气保焊丝
http://www.qsjx.com.cn/goods/show-81701.html
S201紫铜焊丝SCu1898铜焊丝
http://www.qsjx.com.cn/goods/show-74873.html
S211硅青铜焊丝SCu6560铜焊丝
http://www.qsjx.com.cn/goods/show-74874.html
S212磷青铜焊丝SCu5180铜焊丝
http://www.qsjx.com.cn/goods/show-74919.html
A107不锈钢焊条E308-15焊条由清河县点固焊接材料有限公司提供,该企业负责A107不锈钢焊条E308-15焊条的真实性、准确性和合法性。本站对此不承担任何保证责任。