
 点击图片查看原图


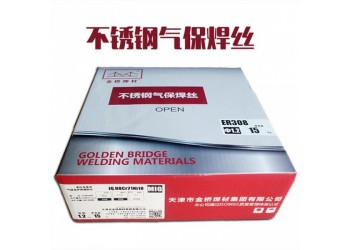
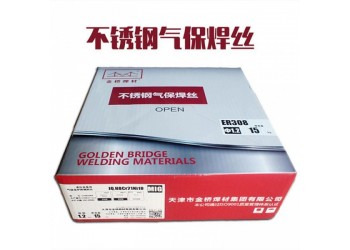
JQ·MG321不锈钢焊丝
GB/T 29713 S321 AWS A5.9 ER321 ISO 14343-B-SS321
焊丝化学成分(%)
焊接位置
参考电流
焊丝规格(mm)
Φ0.8
Φ1.0
Φ1.2
Φ1.6
焊接电流(A)
平焊、横焊
70~150
100~200
140~220
180~300
立焊、仰焊
70~120
100~170
140~200
180~250
试验项目
C
Mn
Si
Cr
Ni
Mo
P
S
Cu
Ti
保证值
≤0.08
1.00~2.50
0.30~0.65
18.50~20.50
9.00~10.50
≤0.75
≤0.030
≤0.030
≤0.75
9×C~1.00
例值
0.04
1.54
0.47
19.60
9.76
0.42
0.015
0.009
0.24
0.58

http://www.qsjx.com.cn/goods/show-63262.html
JQ?YD397气体保护堆焊耐磨药芯焊丝
http://www.qsjx.com.cn/goods/show-63263.html
JQ?YD507气体保护堆焊耐磨药芯焊丝
http://www.qsjx.com.cn/goods/show-63264.html
JQ?YD557气体保护堆焊耐磨药芯焊丝
http://www.qsjx.com.cn/goods/show-63265.html
JQ?YD55-J气体保护堆焊耐磨药芯焊丝
http://www.qsjx.com.cn/goods/show-63266.html
JQ?YD60-J气体保护堆焊耐磨药芯焊丝
http://www.qsjx.com.cn/goods/show-63267.html
JQ·MG321不锈钢焊丝ER321气保焊丝由清河县点固焊接材料有限公司提供,该企业负责JQ·MG321不锈钢焊丝ER321气保焊丝的真实性、准确性和合法性。本站对此不承担任何保证责任。